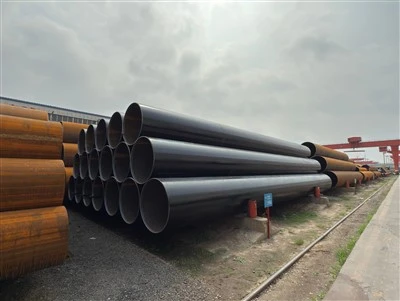
Tianjin Brisk Metalwork Co., Ltd. es uno de los principales fabricantes y proveedores de tubos de sierra de pared gruesa en China. Contamos con equipos de producción líderes en el mundo-y sólidas capacidades de fabricación. No dude en comprar tubos de sierra de pared pesada, duraderos y a granel en nuestra fábrica.
Acero enérgico de Tianjin es uno de los fabricantes de tuberías LSAW de espesor de pared pesado en China. Nuestros productos se exportan principalmente a Medio Oriente, Sudeste Asiático, Europa, Nueva Zelanda y otras regiones. Si desea obtener más información sobre nuestros productos, no dude en contactarnos y enviarnos su lista de compras.
PRODUCTO
Acero enérgico de TianjinCentrarse en producir y suministrar secciones huecas y tubos de acero.


Especificaciones técnicas rápidas y resumen de capacidad primaria
Especificaciones de adquisición directa de fábrica| Totalmente certificado paraAPI 5LPSL1/PSL2,ASTM A252 & EN 10219/10210
Diámetro exterior (OD):16" a 60"+(406,4 mm- 1524mm+)
Espesor de pared (PES):0,375" a 2,000"+(9,5 mm - 50.0 mm+)
Grados de acero:
Tubería de línea:API 5L Grado B, X42, X52, X60, X65, X70, X80 (PSL1 y PSL2 / Servicio Sour)
Acero estructural:S275J2H, S355JR, S355J2H, S355K2H (EN 10219/10210), ASTM A252 Grado 2 y 3
Longitudes de tubería:6,0 m, 11,8 m, 12,0 m o longitudes fijas personalizadas de hasta 18,0 m
Certificaciones clave y END:100 % inspeccionado UT/RT, hidroprobado, compatible con EN 10204 3.1/3,2 MTR, ISO 9001, NACE MR0175/ISO 15156
Capacidades de recubrimiento:3LPE, 3LPP, FBE, FBE de doble-capa, revestimiento interno de epoxi líquido, imprimación anticorrosión
Puntos débiles de ingeniería resueltos: por qué es importante especificar LSAW para paredes pesadas
Los ingenieros y gerentes de adquisiciones se enfrentan a graves riesgos operativos al adquirir tuberías de pared extra-grandes y pesadas-para proyectos de grandes-consecuencias. Nuestro proceso de fabricación resuelve directamente estos desafíos críticos en el lugar de trabajo:
Colapso y pandeo de tuberías bajo presión hidrostática y cíclica extrema
- El riesgo:Los elevadores submarinos, las líneas de flujo de aguas profundas y las líneas de transmisión de hidrocarburos de presión ultra-alta- están sujetas a enormes fuerzas de trituración externas y cargas cíclicas internas. Las tuberías soldadas-de pared estándar o- ligeramente fuera de-esfera fallan bajo los límites de tensión circular, lo que provoca un pandeo catastrófico.
- Nuestra solución de ingeniería:Al utilizar placas de acero al carbono pesado-formadas en frío de hasta más de 50 mm de espesor combinadas con expansión mecánica-de longitud completa (O-expansión), nuestra tubería LSAW (SAWL) de pared pesada logra una alta redondez dimensional (menor o igual a 0,5 % de ovalidad final) y una distribución uniforme de la tensión. Esto garantiza la máxima resistencia al colapso en aguas profundas o presiones operativas de alto-rendimiento.
Cracking-inducido por hidrógeno (HIC) en entornos ácidos con H2S
- El riesgo:Transporte húmedo H2El S-que contiene gas amargo o petróleo crudo conduce a la absorción atómica de hidrógeno, lo que provoca ampollas internas, agrietamiento gradual (SWC) y agrietamiento catastrófico por corrosión bajo tensión por sulfuro (SSCC) a lo largo de las costuras de soldadura.
- Nuestra solución de ingeniería:Utilizamos placas de acero TMCP (procesamiento termo-controlado mecánicamente) de grano fino-desgasificadas al vacío-y con límites ultra-bajos de azufre (menor o igual a 0,002 %) y fósforo (menor o igual a 0,012 %), complementados con un tratamiento con calcio para controlar la forma de las inclusiones. Totalmente probado y compatible conNACE MR0175/ISO 15156, nuestras tuberías garantizan-la integridad de los activos a largo plazo en aplicaciones de servicios deteriorados.
Altos índices de fallas de soldadura en campo y retrasos en la instalación
- El riesgo:Los extremos de tubería fuera-de-redondos, los ángulos de bisel desiguales y la excentricidad del espesor de la pared provocan graves desalineaciones "hi-lo" durante la soldadura circunferencial en el sitio. Esto aumenta dramáticamente las tasas de reparación de soldaduras, extiende los tiempos de fletamento de embarcaciones e infla los presupuestos de instalación en campo.
- Nuestra solución de ingeniería:El conformado por presión JCOE paso a paso-de-paso combinado con el dimensionamiento mecánico de los extremos-garantiza tolerancias ajustadas en el diámetro exterior (±0,2 % en los extremos) y tolerancias estrictas en el espesor de la pared (+10.0%/-5,0%). Los equipos de campo pueden lograr un ajuste rápido y automatizado-y sin defectos-soldaduras circunferenciales en barcazas de tendido en tierra o en zanjas de sitio.
Comprender la fabricación de LSAW

- Fresado de bordes de placas y pre-doblado:Las placas de acero al carbono TMCP de primera calidad se prueban 100 % mediante ultrasonidos para detectar laminaciones internas antes de que las herramientas de fresado de alta-precisión achaflan los bordes de las placas. Las unidades de prensado hidráulico pre-doblan previamente los bordes de la placa al radio exacto del diámetro objetivo.
- Paso-a-paso JCOE Press Forming:La placa engarzada ingresa a una-prensa hidráulica de servicio pesado, donde progresivamente se le da forma de "J", "C" y, finalmente, forma de "O". A diferencia de los métodos de perfilado-continuo que introducen una alta tensión residual, el conformado en frío JCOE mantiene la uniformidad estructural en paredes ultra-gruesas.
- Soldadura continua por arco sumergido-de doble cara (SAW):La costura abierta se suelda por puntos-bajo gas protector antes de ingresar a las estaciones de soldadura de arco sumergido interno (ID) y externo (OD) de múltiples-cables continuos. Este proceso ofrece una penetración de soldadura profunda y libre de defectos-con altos valores de tenacidad tanto en el metal de soldadura como en la zona afectada por el calor-(HAZ).
- Expansión mecánica en frío-de longitud total:La tubería soldada sufre-expansión mecánica de todo el cuerpo. Esta operación crucial logra tres objetivos: alivia las tensiones residuales internas del conformado y la soldadura, aumenta el límite elástico a través del endurecimiento controlado en frío-y garantiza tolerancias estrictas de redondez.
- Post-Tratamiento térmico de soldadura (PWHT) y mecanizado de precisión final:Cuando se especifica, se aplica un tratamiento térmico de normalización o alivio de tensión-, seguido de un biselado final de precisión (30 grados/37,5 grados según ASME B16.25) para soldadura automática en campo.
Comparación técnica: niveles de calidad API 5L PSL1 frente a PSL2
Para aplicaciones de tuberías de energía, especificar el nivel de especificación de producto (PSL) correcto garantiza el cumplimiento de los factores de seguridad sin sobre-especificar los costos del proyecto:
| Propiedad / Requisito | API 5L PSL1 (tubería de línea estándar) | API 5L PSL2 (Servicio crítico/agrio) |
| Uso del proyecto primario | Transmisión terrestre de baja-presión, líneas de servicios públicos, pilotes estructurales | Áreas de alta-consecuencia (HCA), submarino, gas a alta-presión, gas amargo |
| Composición química | Límites estándar C, Mn, P, S | Máximo inferior C, P, S; estrictos controles de equivalente de carbono (CE) |
| Pruebas de resistencia al impacto | Opcional (solo cuando se solicita explícitamente) | ObligatorioPrueba Charpy V-Notch (CVN) a 0 grados o bajo-cero |
| Límites de límite elástico | Límite elástico mínimo especificado | MínimoySe aplican límites máximos de límite elástico |
| Política de reparación de soldadura | Permitido bajo estrictos procedimientos de calificación | Estrictamente prohibidoen el cuerpo del tubo; limitado en la costura de soldadura |
| Trazabilidad y pruebas | Certificación basada en el calor- | Seguimiento del calor de tuberías individuales y pruebas no-destructivas |
Comparación de métodos de fabricación: LSAW de pared pesada frente a REG frente a sin costura
Comprender cómo se compara el LSAW de paredes pesadas con los procesos alternativos de fabricación de tubos de acero ayuda a los equipos de adquisiciones a equilibrar las restricciones presupuestarias y los requisitos de rendimiento:
| Característica / Capacidad | LSAW de pared pesada (SAWL) | Tubería de acero sin costura (SML) | Soldado por resistencia eléctrica (ERW) |
| Método de producción | Conformado de placas JCOE + soldadura SAW doble | Perforación de palanquilla en caliente y laminado con mandril | Conformado en frío + soldadura por inducción HF |
| Diámetro exterior máximo | Hasta 60"+ (1524 mm+) | Limitado (generalmente menor o igual a 28"/711 mm) | Limitado (generalmente menor o igual a 24"/610 mm) |
| Espesor máximo de pared | Ultra-grueso (hasta más de 50 mm) | Grueso (hasta 60 mm) | Moderado (generalmente menor o igual a 22 mm) |
| Integridad de la costura de soldadura | Alto (soldadura ID/OD inspeccionada 100% UT/RT) | Ninguno (cuerpo sólido) | Alto (requiere tratamiento térmico posterior-a la costura de soldadura) |
| Precisión dimensional | Superior (ampliado para mayor redondez) | Moderado (sujeto a la excentricidad de la pared) | Excelente |
| Idoneidad del servicio amargo | Excepcional (Placa TMCP controlada) | Excelente | Moderado (HAZ vulnerable al agrietamiento) |
| Disponibilidad de tamaños personalizados | Alto para combinaciones personalizadas de OD/WT | Bajo para OD grandes no-estándar | Limitado a tamaños de bobinas de tira estándar |
Análisis comparativo: tuberías LSAW, SSAW y ERW
Al adquirir tuberías estructurales de gran-diámetro, seleccionar el proceso de fabricación incorrecto puede provocar compromisos estructurales o graves sobrecostos. La siguiente tabla describe la comparación de ingeniería profesional entre LSAW y otros tipos de tuberías comunes:
| Característica / Métrica | LSAW (SIERRA longitudinal) | SSAW (SIERRA Espiral) | ERW (Resistencia Eléctrica Soldada) |
| Costura de soldadura de fabricación | Costura longitudinal recta simple/doble | Costura helicoidal en espiral continua | Costura longitudinal por inducción de alta-frecuencia |
| Longitud de soldadura por metro | Mínimo (1,0m de soldadura por metro de tubería) | Alto (hasta 1,5-2,0 m de soldadura por metro) | Mínimo (1,0 m de soldadura por metro de tubería) |
| Nivel de estrés residual | Extremadamente bajo(Aliviado mediante expansión mecánica) | Alto(Alta tensión residual debido a la torsión continua en espiral) | Moderado a alto(Requiere recocido de costura localizado) |
| Rango de espesor de pared | muy grueso(6,0 mm - 80.0 mm) | Delgada a media (6,0 mm - 25.4 mm) | Delgada a media (1,5 mm - 22.0 mm) |
| Precisión geométrica | Excelente(Perfecta redondez y rectitud) | Moderado (propenso a torceduras en espiral y ovalidad) | Bueno (limitado a diámetros más pequeños) |
| Riesgo de pandeo local | Extremadamente bajo(Optimizado para columnas pesadas) | Mayor (la orientación de la soldadura helicoidal reduce la resistencia axial pura) | Moderado (limitado por la relación entre espesor-y-diámetro) |
| Perfil de costos típico | Premium (placa de alta-calidad, procesamiento JCOE complejo) | Económico (fabricado directamente a partir de-bobinas de acero laminadas en caliente) |
Altamente económico (producción de alta-velocidad, rango de tamaño limitado) |
Veredicto de adquisición:Para columnas que soportan cargas críticas-, pilares de puentes, monopilares dinámicos de energía eólica marina o zonas sísmicas de alto-riesgo,LSAW es la única opción técnicamente compatible. SSAW debe reservarse para transmisión de agua de bajo-esfuerzo, drenaje o pilotes auxiliares de baja-carga.
Preguntas frecuentes (FAQ)
P: ¿Cuál es la principal diferencia estructural entre las tuberías LSAW (SAWL) y SSAW (SAWH)?
R: La tubería LSAW (soldada por arco sumergido longitudinal) se fabrica a partir de placas de acero individuales y presenta una única costura de soldadura longitudinal recta. La tubería SSAW (soldada por arco sumergido en espiral) se enrolla a partir de bobinas de acero continuas en una costura en espiral helicoidal. Las tuberías LSAW ofrecen mayor precisión dimensional, menor tensión residual, resistencia superior al colapso bajo presión externa y una longitud total de soldadura más corta por junta (lo que reduce la probabilidad de defectos). En consecuencia, LSAW es el estándar requerido para la transmisión de gas a alta-presión, servicio de gas ácido, elevadores submarinos y pilotes estructurales pesados.
P: ¿Se pueden utilizar tuberías LSAW de pared gruesa en gases amargos húmedos (H2S) servicio?
R: Sí. Cuando se le ordenóAPI 5L PSL2 con cumplimiento de NACE MR0175 / ISO 15156, nuestras tuberías LSAW se fabrican utilizando placas de acero TMCP desgasificadas al vacío-con un contenido ultra-bajo de azufre (menor o igual al 0,002 %) y fósforo (menor o igual al 0,012 %). Se someten a pruebas de calificación de laboratorio obligatorias para el agrietamiento inducido por hidrógeno-(HIC según NACE TM0284) y el agrietamiento por corrosión bajo tensión por sulfuro (SSCC según NACE TM0177) para evitar fallas catastróficas en el campo.
P: ¿Por qué es necesaria la expansión mecánica en frío (O-expansión)-en toda su longitud para tuberías de paredes gruesas?
R: La expansión mecánica en frío implica expandir la tubería formada y soldada aproximadamente entre un 1,0% y un 1,5% a lo largo de toda su longitud utilizando segmentos hidráulicos internos. Esta operación crítica logra tres objetivos principales:
- Alivia las altas tensiones residuales introducidas durante el conformado en frío JCOE y la soldadura por arco sumergido.
- Aumenta el límite elástico del acero mediante un endurecimiento controlado.
- Garantiza la redondez, la rectitud y la geometría del extremo de la tubería con precisión en el diámetro exterior, lo que permite una alineación rápida durante la soldadura circunferencial en campo.
P: ¿Cómo afecta el espesor de la pared a la presión operativa máxima permitida (MAOP) de una tubería?
R: Según la fórmula de Barlow (P=2St/D), la presión interna de diseño (P) es directamente proporcional al espesor de la pared (t) para un diámetro determinado (D) y un nivel de tensión permisible (S). El aumento del espesor de la pared permite que los ductos transporten gas natural o petróleo crudo a presiones operativas significativamente más altas sin aumentar la huella exterior del ducto ni requerir aceros exóticos de grado ultra-alto- que son difíciles de soldar-en campo.
P: ¿Qué documentación se proporciona con los envíos internacionales de tuberías LSAW de pared gruesa?
R: Todos los envíos de exportación van acompañados de un paquete completo de documentación de calidad, que incluyeEN 10204 Informes de pruebas de fábrica (MTR) tipo 3.1 o 3.2detallando números de calor, análisis de cuchara química, resultados de pruebas de tensión mecánica, valores de energía de impacto CVN, registros de pruebas hidrostáticas y certificados de inspección NDT. También se pueden proporcionar, previa solicitud, certificados de aprobación de inspección de terceros (TPI) de SGS, Bureau Veritas (BV), DNV o Lloyd's Register.


Etiqueta: tubería de sierra de espesor de pared pesada, fabricantes, proveedores, fábrica de tuberías de sierra de espesor de pared pesada de China, tubería negra de lsaw, Tubo LSaw estándar DIN, tubo de acero de longitud ajustable, tubería soldada de arco sumergido longitudinal, tubería LSAW de bajo mantenimiento, tubería de acero con alta resistencia y resistencia