

No es la misma operación soldar un tubo galvanizado que soldar un tubo negro con una superficie de diferente-color. El recubrimiento de zinc que le da a la tubería galvanizada su resistencia a la corrosión se comporta de manera muy diferente al acero a las temperaturas de soldadura, y esa diferencia impulsa casi todas las precauciones especiales que se usan en un equipo de soldadura galvanizada - desde cómo se prepara la unión hasta cómo se realiza la soldadura y qué sucede después de que se apaga el arco. Comprender por qué existen estas precauciones, en lugar de tratarlas como una lista de verificación arbitraria, es lo que separa una junta galvanizada soldada que dura tanto como el resto de la tubería de una que se convierte en el primer lugar donde el sistema se corroe.
Dos recubrimientos, dos puntos de partida diferentes
No todos los tubos galvanizados llegan al área de soldadura con el mismo recubrimiento, y la diferencia es importante incluso antes de comenzar la soldadura.
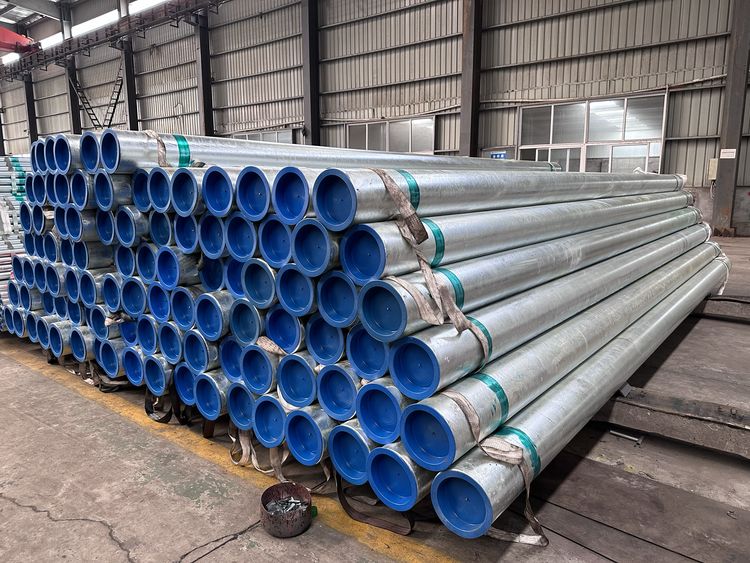
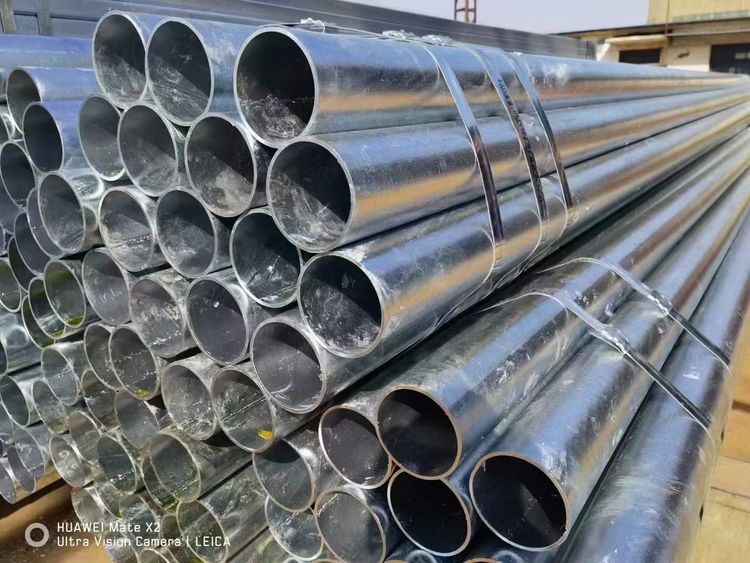
Tubería galvanizada en caliente-Se produce sumergiendo tubos de acero acabados en un baño de zinc fundido, normalmente a unos 450 grados C. El zinc reacciona con la superficie del acero para formar una serie de capas de aleación de zinc-hierro, rematadas con una capa de zinc relativamente puro. Esta unión metalúrgica - y no solo un depósito superficial - es lo que le da al revestimiento por inmersión en caliente-su fuerza de adhesión y su rango de espesor típico de aproximadamente 45 a 100+ micrones dependiendo del espesor del acero y el tiempo de inmersión. El recubrimiento no es perfectamente uniforme a nivel microscópico, pero a nivel práctico cubre las superficies interiores y exteriores de la tubería de forma continua, incluidas áreas de difícil acceso, como roscas y costuras soldadas, porque la tubería está completamente sumergida.
Tubería electro-galvanizadase produce depositando zinc sobre la superficie del acero de forma electroquímica, generalmente a temperatura ambiente, a partir de una solución de sal-de zinc. El recubrimiento resultante es más delgado - comúnmente en el rango de 5 a 25 micrones - de apariencia más suave y está unido mediante adhesión electroquímica en lugar de la capa de difusión de aleación que se desarrolla por inmersión en caliente-. Es más rápido y menos costoso de aplicar, y produce un acabado superficial más uniforme y cosméticamente más limpio, por lo que aparece con frecuencia en aplicaciones de interior o de menor -corrosión-aplicaciones donde la apariencia y el costo importan más que décadas de vida útil en exteriores.
La consecuencia práctica para la soldadura: un recubrimiento-por inmersión en caliente tiene más masa de zinc concentrada cerca de la unión, una mayor cantidad atrapada en una capa de aleación que se adhiere a la superficie del acero incluso bajo calor, y un recubrimiento más grueso que se debe quitar antes de soldar. Un recubrimiento electro-galvanizado es más delgado y más fácil de quitar, pero también ofrece una vida útil más corta una vez que la junta vuelve a estar en servicio, ya que, para empezar, simplemente hay menos zinc. Ninguna diferencia cambia la física subyacente de lo que sucede cuando el arco golpea cerca del zinc - cambia la magnitud del problema al que se enfrenta y cómo se compara el rendimiento de corrosión de la junta terminada con el resto del tramo de tubería.
Por qué el zinc y el arco de soldadura no coexisten bien
El problema central es un simple desajuste de temperatura. El zinc hierve a aproximadamente 907 grados C. El acero no comienza a fundirse hasta alrededor de 1.500 grados C. Un arco de soldadura se calienta mucho más que cualquiera de las figuras -, lo que significa que cuando el arco ha hecho algo con el acero, el zinc que lo rodea ya se ha vaporizado.
Esa secuencia causa varios problemas distintos en la soldadura terminada, no solo uno:
- Porosidad- el vapor de zinc liberado en el baño de soldadura no escapa por completo antes de que el metal se solidifique, lo que deja bolsas de gas en el metal de soldadura. La porosidad reduce la sección transversal-efectiva de la soldadura y proporciona a las grietas por corrosión y fatiga un lugar para iniciarse.
- Fragilización del metal líquido- si el calor de la soldadura empuja el zinc fundido o vaporizado hacia los límites de los granos de la zona afectada por el calor-en el acero base, puede reducir la ductilidad de esa zona y, en algunos casos, contribuir al agrietamiento bajo cargas o tensiones térmicas posteriores. Este es un riesgo bien-documentado específicamente asociado con la soldadura de acero galvanizado, distinto de la porosidad de la soldadura ordinaria.
- Salpicaduras y mal perfil del cordón- la vaporización del zinc altera el arco y la superficie del baño de soldadura, lo que hace que sea más difícil mantener un cordón limpio y consistente en comparación con soldar la misma unión en acero desnudo.
- Peligro de humo- el zinc vaporizado por el arco se oxida rápidamente en el aire, produciendo humo de óxido de zinc. La inhalación de este humo en una concentración suficiente provoca fiebre por vapores metálicos, un riesgo laboral real y bien-reconocido, razón por la cual la ventilación y, cuando sea necesaria, la protección respiratoria son una práctica estándar en los trabajos de soldadura galvanizada, no una precaución opcional.
Ninguno de estos problemas desaparece porque un soldador sea experto - son consecuencias físicas de soldar a través de un recubrimiento de zinc intacto. Lo que controla la habilidad y el procedimiento es qué parte del problema llega a la unión terminada, y ese control comienza antes de que se golpee el arco.
Cómo quitar el revestimiento de la zona de soldadura - y por qué no está "suficientemente cerca"
La práctica estándar es quitar el recubrimiento de zinc del área de la junta antes de soldar, usando una amoladora angular, lijado abrasivo o limpieza con llama, en lugar de soldar directamente a través de él. Esto no es cosmético -, aborda el riesgo de porosidad y fragilidad en la fuente al mantener el vapor de zinc fuera del baño de soldadura y de la zona afectada por el calor-en primer lugar. El área despejada generalmente se extiende a una corta distancia desde el borde de la junta tanto en la tubería como en cualquier brida o accesorio de acoplamiento, no solo la cara biselada inmediata, ya que la zona afectada por el calor-se extiende más allá de la soldadura misma y el zinc residual justo afuera de la junta visible aún puede vaporizarse en el área bajo el calor de la soldadura.
Cada método de eliminación tiene una compensación práctica. El esmerilado es rápido y controlable, pero genera-polvo cargado de zinc que necesita las mismas precauciones contra humos y polvo que la soldadura. La limpieza con llama quema el recubrimiento usando un paso de antorcha de menor-intensidad antes de comenzar la soldadura, lo cual es útil en tuberías de mayor-diámetro donde el pulido de toda la circunferencia lleva mucho tiempo-pero todavía libera humo de óxido de zinc durante el paso de limpieza, por lo que los requisitos de ventilación no desaparecen solo porque el arco de soldadura aún no ha comenzado.
Por qué las tuberías de gran-diámetro a menudo omiten por completo la soldadura
Para tuberías galvanizadas por encima de aproximadamente DN100, con frecuencia se especifican métodos de unión mecánica - conexiones bridadas, acoplamientos ranurados/mecánicos o accesorios de tipo compresión - - en lugar de soldadura en campo, y el razonamiento se conecta directamente con la carga de eliminación y reparación del revestimiento-descrito anteriormente. Una junta DN100+ tiene una gran circunferencia de recubrimiento para pelar, soldar y luego reparar, y cualquier espacio en esa reparación es un espacio en la protección contra la corrosión en una junta que a menudo es difícil de inspeccionar o re-recubrir una vez que el sistema está en servicio. Una unión mecánica evita alterar el revestimiento en absoluto en el área de la unión - sin esmerilado, sin soldadura, sin revestimiento de reparación -, lo que elimina toda la categoría de riesgo descrita anteriormente en lugar de gestionarlo. En la mayoría de las jurisdicciones, esto no es tanto una cuestión de requisitos de código como una cuestión de gestión práctica de riesgos una vez que el área de eliminación del recubrimiento-se vuelve lo suficientemente grande como para que sea más difícil garantizar una reparación totalmente consistente.
Reparación del revestimiento después de la soldadura
Una vez soldada la unión, el área que fue rectificada o quemada desnuda - junto con el cordón de soldadura - queda sin protección contra la corrosión a menos que se repare deliberadamente. Esto importa más de lo que podría parecer a primera vista: el zinc protege el acero desnudo adyacente en parte mediante una acción de sacrificio (galvánica), donde el zinc se corroe preferentemente y protege pequeñas áreas cercanas de acero expuesto. Esa protección tiene un rango efectivo limitado - y funciona para poros y daños menores en el recubrimiento, no para una costura de soldadura completa de acero desnudo. Si no se repara, la zona de soldadura se convierte en el primer punto de corrosión en el sistema, lo que socava la razón por la que se especificó la tubería galvanizada en primer lugar.
La reparación estándar utiliza un compuesto-rico en zinc -, ya sea un compuesto de galvanización en frío aplicado con brocha o rociador o, en algunos casos, metalización de zinc con aspersión térmica-para aplicaciones de mayor-rendimiento - acumulado hasta un espesor de película seca comparable al recubrimiento por inmersión en caliente- circundante, a menudo en varias capas para alcanzar el espesor adecuado en una sola pasada. Este no es un retoque cosmético-para hacer juego con el color de la pintura; está restaurando una capa protectora de sacrificio real, y una reparación aplicada demasiado fina o con una mala preparación de la superficie debajo fallará mucho antes que el resto del revestimiento original de la tubería.
Cinco puntos de control de calidad que realmente importan aquí
La calidad constante de la soldadura en tuberías galvanizadas se reduce al control en cinco áreas, cada una de las cuales aborda un punto diferente donde los riesgos-relacionados con el zinc mencionados anteriormente pueden salir mal.
Cualificación y continuidad del soldador.Soldar correctamente tuberías galvanizadas requiere un control más estricto de la entrada de calor y la velocidad de desplazamiento que soldar la junta de acero desnuda equivalente, específicamente para limitar la cantidad de zinc que se vaporiza delante y alrededor del baño de soldadura. Las cuadrillas deben estar calificadas según un procedimiento que refleje esto - no solo una certificación de soldadura general - y verificadas mediante una prueba práctica en condiciones representativas del sitio antes de recibir autorización para trabajar. Mantener el mismo equipo en un proyecto reduce la variabilidad que surge cuando los soldadores vuelven a -aprender estos ajustes a mitad del trabajo.
Manejo de material de relleno.Los electrodos recubiertos-con fundente absorben la humedad de la humedad ambiental, y la humedad en el recubrimiento del electrodo es un riesgo separado pero agravante -: contribuye al agrietamiento inducido por hidrógeno-en la soldadura, independientemente de cualquier cosa relacionada con el zinc-. Los consumibles deben provenir de un proveedor con certificación de material completa, almacenarse y hornearse a temperatura controlada según el procedimiento aplicable y entregarse en cantidades equivalentes a aproximadamente medio-día de uso para que la varilla sin usar no quede reabsorbiendo la humedad en el piso del taller. Este control es más importante, no menos, en trabajos galvanizados, ya que la porosidad del vapor de zinc y la porosidad del hidrógeno de los consumibles húmedos pueden combinarse entre sí en la misma soldadura.
Estado y calibración del equipo.La salida real de una máquina de soldar debe coincidir con la configuración mostrada, razón por la cual los medidores de corriente y voltaje deben calibrarse antes de comenzar un proyecto. Debido a que la soldadura galvanizada depende de mantener un control de entrada de calor-más estricto que la soldadura ordinaria de acero al carbono, una máquina no calibrada - o un cable de soldadura recorrido lo suficientemente largo como para causar una caída de voltaje significativa sin un ajuste de parámetro correspondiente - socava el objetivo de especificar un control cuidadoso de la corriente y la velocidad-de desplazamiento en el procedimiento.
Disciplina de proceso.Las dimensiones y la limpieza de las ranuras (confirmando que el recubrimiento de zinc realmente se ha eliminado, no sólo se ha oscurecido visualmente) se deben verificar inmediatamente antes de comenzar la soldadura. La corriente, el voltaje y la velocidad de desplazamiento deben permanecer dentro del rango del procedimiento calificado en todo momento, no solo al inicio de la unión, ya que la deriva hacia una mayor entrada de calor reintroduce una mayor vaporización del zinc y una zona afectada por el calor-más amplia. Los pases de raíz merecen especial atención, ya que la raíz es la más cercana a cualquier zinc residual en el lado más alejado de la junta y es donde es más probable que se origine la porosidad; Las soldaduras de múltiples pasadas deben realizarse en capas delgadas y controladas en lugar de una pequeña cantidad de pasadas pesadas. En juntas de mayor-consecuencia, la inspección visual debe estar respaldada por pruebas no-destructivas apropiadas para el servicio - pruebas radiográficas o ultrasónicas para juntas estructurales o de presión crítica, como mínimo para una muestra representativa del tramo.
Condiciones ambientales.La temperatura ambiente, la humedad y la velocidad del viento en el lugar de la soldadura afectan la calidad de la soldadura independientemente del problema de zinc. - el viento altera el blindaje, la humedad afecta la captación de hidrógeno en el baño de soldadura y en los consumibles almacenados, y la temperatura ambiente fría cambia la velocidad de enfriamiento y, con ello, el riesgo de agrietamiento en la zona afectada por el calor-. Cuando cualquiera de estos quede fuera del rango establecido del procedimiento calificado, la respuesta correcta es posponer el trabajo, no soldar de todos modos y confiar en la inspección para detectar problemas posteriores.


