

La tubería SSAW está hecha de acero laminado en caliente mediante soldadura automática por arco sumergido a temperatura atmosférica normal. Hay 12 conjuntos de líneas de producción modernizadas de tubería SSAW. El rendimiento anual de la tubería SSAW con un diámetro exterior de 219 mm es de 219 mm.
3620 mm, espesor de pared 5-25,4 mm y grado de acero B-X80. Sus dos líneas de producción de tubos de acero, una para tubos de acero soldados por arco sumergido en espiral y otra para tubos de acero soldados por arco sumergido longitudinalmente, se componen respectivamente de dos conjuntos de máquinas principales y un conjunto de equipos de dimensionamiento.
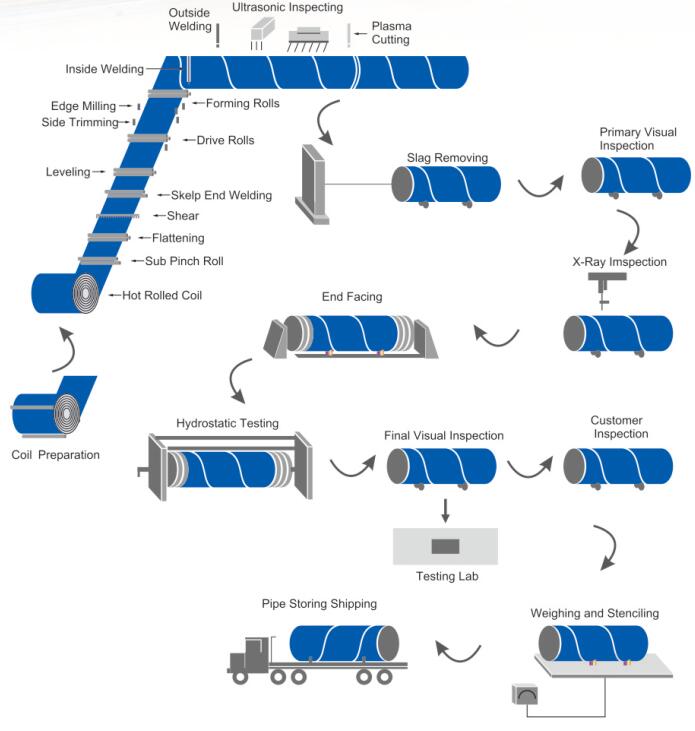
1. Sonda de bobina: bobina de acero en la línea de producción, la primera inspección ultrasónica de placa completa
2. Fresado de nivelación: a través de la máquina niveladora de placas de yunque para que el rizo original, y luego pase los dos bordes de la fresadora de lados de acero para fresar, de modo que hasta los requisitos de la anchura de la placa, la forma de la ranura paralela del borde de la placa
3. Tipo de corte: línea de producción de acero a lo largo del borde exterior del tubo enrollado.
4. Soldadura y corte: el uso de tecnología avanzada para la soldadura por arco sumergido doble previo (dsaw) cortando el interior desde el pie de la especificación de soldadura de tubos de acero soldados, soldados en el exterior, etc.
5. Inspección visual: algunos parámetros básicos que debe comprobar un técnico profesional
6. Defecto ultrasónico: los lados interior y exterior del metal base y la costura de soldadura 100% inspección
7. Detección de rayos X: soldaduras internas y externas 100% de verificación de la industria de televisión por rayos X, el uso del sistema de procesamiento de imágenes garantiza la sensibilidad de detección
8. Prueba de presión: máquina de prueba hidrostática prueba la raíz de la tubería de acero hasta los requisitos estándar para garantizar que la presión de prueba
9. Nivel de bisel: inspección de tuberías de acero, procesamiento de extremos de tuberías, hasta los requisitos del tamaño de biselado de los extremos de las tuberías.
10. Verificar: Los extremos de las tuberías se someten a rayos X y luego a pruebas ultrasónicas e inspección por partículas magnéticas para verificar si hay problemas de soldadura de depósito y defectos en los extremos de las tuberías.
11. Marcado aceitado: Tubería de acero aceitada calificada para corrosión y de acuerdo con los requisitos del usuario para marcado.


